

Аппараты для ручной лазерной сварки 3000 Вт
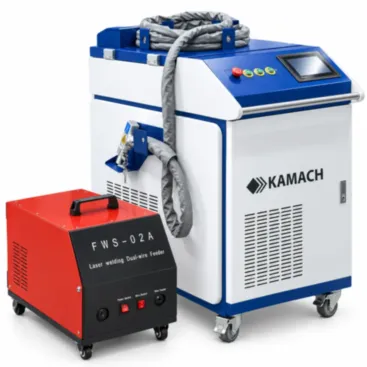
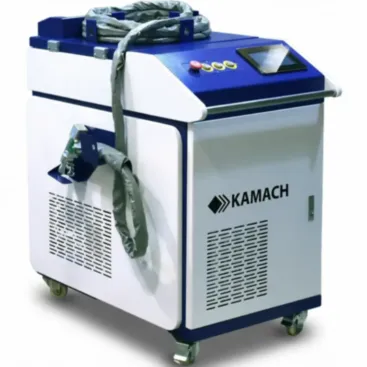
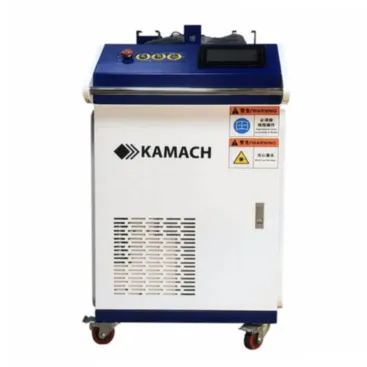
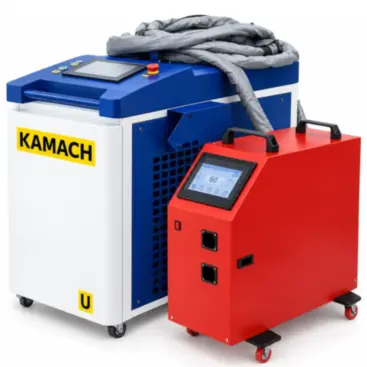
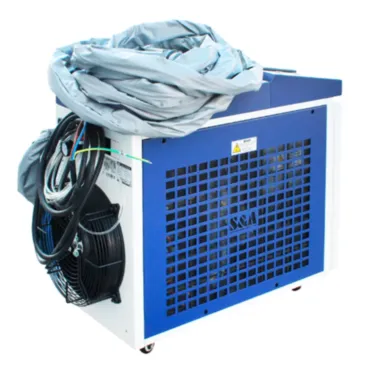
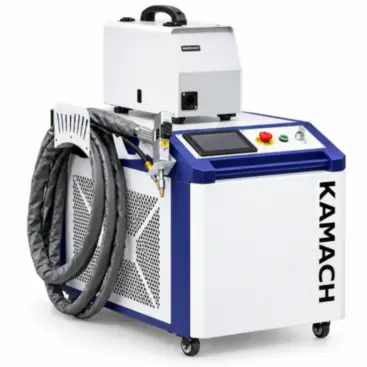
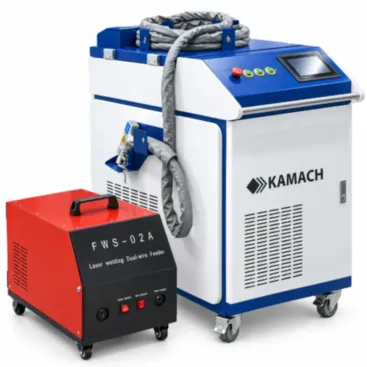
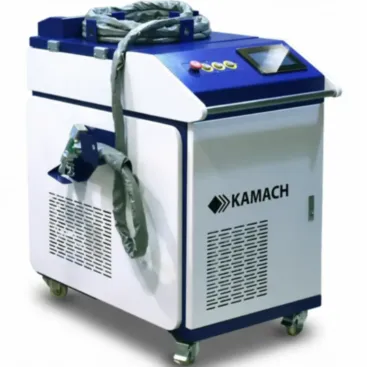
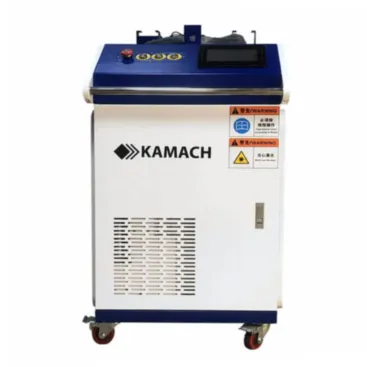
Лазерный сварочный аппарат 3000 Вт — мощность для глубокого проплавления металла
Лазерный сварочный аппарат мощностью 3000 Вт предназначен для соединения металлических деталей с высокой концентрацией энергии в зоне сварки. Источник формирует лазерное излучение, которое через оптический кабель передаётся в ручную сварочную оптическую голову (горелка). Оператор направляет луч на место соединения, где металл нагревается и плавится, образуя сварочную ванну. После её затвердевания формируется шов.
Мощность 3 кВт позволяет расширить возможности ручной лазерной сварки при работе с металлом: создавать более глубокое проплавление, обрабатывать более толстые заготовки и выполнять сложные соединения при правильно подобранных режимах. Фактическая толщина сварки зависит не только от мощности источника, но и от типа металла, конструкции соединения, скорости движения головки, фокусировки, защитного газа и применения присадочной проволоки.
Такое оборудование подходит предприятиям, которым недостаточно возможностей маломощных сварочных систем и требуется повысить производительность при соединении металлических деталей.
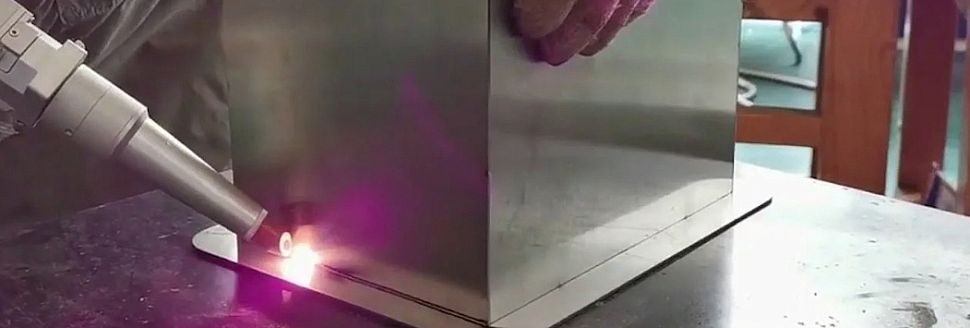
Глубокое проплавление и сварка металла большей толщины
При сварке важно не просто расплавить поверхность деталей, а обеспечить необходимую глубину соединения. Для толстых заготовок это особенно существенно: недостаточное проплавление может привести к тому, что шов не обеспечит требуемую прочность соединения.
Источник мощностью 3000 Вт позволяет использовать режимы с высокой концентрацией энергии и формировать более глубокую сварочную ванну. При соответствующей настройке процесса лазерное излучение может обеспечивать проплавление металла на значительную глубину. Однако допустимая толщина за один проход определяется технологией сварки и не может быть установлена только по номинальной мощности аппарата.
Для получения требуемого результата необходимо учитывать толщину и марку металла, зазор между деталями, тип соединения, скорость сварки и необходимость присадки. Предельные толщины для конкретного аппарата следует определять по подтверждённым технологическим режимам производителя.
Работа с цветными металлами
Лазерная сварка применяется для соединения не только углеродистой и нержавеющей стали, но и некоторых цветных металлов и сплавов. К таким задачам относятся работы с медью, латунью и другими материалами, для которых требуется учитывать особенности отражения лазерного излучения и отвода тепла.
Медь и алюминий предъявляют повышенные требования к выбору источника, режима и сварочной технологии. Их теплопроводность и оптические свойства отличаются от свойств стали, поэтому режим, подходящий для одного материала, нельзя автоматически переносить на другой.
Запас мощности до 3 кВт расширяет возможности настройки процесса, но сам по себе не гарантирует качественного соединения любого цветного металла. Совместимость конкретного материала, толщина и необходимые параметры сварки должны подтверждаться технологическими испытаниями.
Преимущества лазерной сварки в производстве
- Высокая концентрация энергии. Позволяет локально нагревать металл и формировать сварочную ванну в заданной зоне.
- Потенциал для глубокого проплавления. При правильно подобранных режимах возможно получать более глубокое соединение, чем при поверхностном нагреве.
- Меньшая зона термического воздействия в подходящих режимах. Локальный нагрев помогает ограничить распространение тепла по детали и уменьшить деформацию по сравнению с некоторыми традиционными способами сварки.
- Высокая скорость выполнения отдельных операций. На подходящих деталях лазерная сварка позволяет сократить время формирования шва. Реальное преимущество зависит от конструкции изделия и требований к качеству.
- Повторяемость процесса. При закреплённых настройках, подготовленных деталях и соблюдении технологии проще поддерживать одинаковые параметры от изделия к изделию.
- Возможность автоматизации. Лазерную сварку можно интегрировать в механизированные и автоматизированные производственные процессы при наличии соответствующего оборудования.
Какие материалы можно сваривать
Основная область применения ручной лазерной сварки — металлические детали и конструкции. Возможность сваривания конкретной пары материалов зависит от их химического состава, толщины, геометрии соединения и требований к готовому изделию.
- Углеродистая сталь. Применяется при изготовлении металлических конструкций, корпусов, рам и деталей оборудования.
- Нержавеющая сталь. Используется при производстве корпусов, ёмкостей, элементов оборудования и изделий, где важны внешний вид шва и состояние поверхности.
- Алюминий и его сплавы. Требуют подбора режима с учётом теплопроводности, отражения излучения и особенностей конкретного сплава.
- Медь и латунь. Могут свариваться при соблюдении подходящей технологии и условий обработки.
- Разнородные металлы. Соединение разных материалов возможно не во всех сочетаниях. Необходимо учитывать совместимость металлов и требования к прочности шва.
Возможность сварки пластмасс или керамики не следует считать стандартной функцией ручного аппарата для сварки металлов. Для таких материалов применяются другие технологические решения и специализированное оборудование.
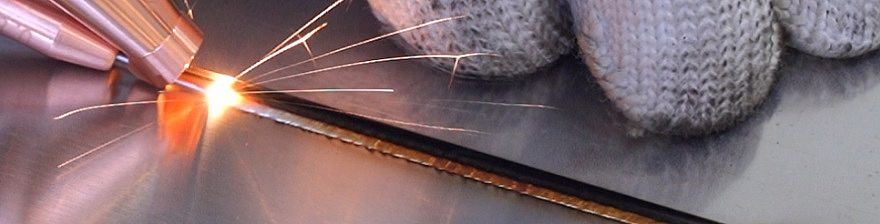
Какие виды соединений выполняют лазером
Сварка с глубоким проплавлением
Применяется, когда необходимо получить значительную глубину соединения. При высокой плотности мощности может формироваться парогазовый канал, который обеспечивает глубокое проникновение излучения в металл. Результат зависит от режима, материала и геометрии шва.
Сварка непрерывным швом
Используется для соединения деталей по протяжённой линии. В зависимости от требований к соединению сварка выполняется без присадки или с подачей проволоки. Важны равномерность движения, стабильность зазора и постоянство выбранных параметров.
Сварка с присадочной проволокой
Присадочный материал используют, когда необходимо заполнить зазор, сформировать требуемую геометрию шва или компенсировать особенности подготовки кромок. Подбор проволоки должен соответствовать основному металлу и требованиям к соединению.
Сварка тонких и сложных деталей
Лазерный нагрев позволяет точно воздействовать на ограниченную область. При правильном режиме это помогает уменьшить нежелательный нагрев соседних участков. При этом мощность 3 кВт не означает, что аппарат нужно всегда использовать на максимуме: для тонкого металла выбирают параметры, исключающие прожог и чрезмерную деформацию.
Экономическая эффективность для производства
Оценивать выгоду от перехода на лазерную сварку следует по полной продолжительности операции, а не только по скорости движения сварочной головки. В расчёт входят подготовка деталей, сборка, сварка, зачистка, исправление дефектов и контроль качества.
Для сравнения двух технологий можно использовать формулу:
Стоимость операции = время выполнения × стоимость рабочего часа + расходные материалы + затраты на исправление дефектов.
Если лазерная сварка сокращает время операции и объём последующей обработки, это может уменьшить затраты на одно изделие. Фактический результат зависит от деталей, требований к шву, квалификации персонала и выбранных режимов.
При расчёте загрузки участка важно учитывать количество сотрудников. Если после внедрения оборудования один работник выполняет тот же объём работы за меньшее время, высвободившееся время можно направить на другие операции. Однако фактическое сокращение численности персонала не является автоматическим результатом: оно зависит от организации производства и объёма заказов.
Для работы в несколько смен полезно фиксировать технологические параметры, используемые материалы и результаты проверки шва. Это упрощает передачу процесса следующей смене и уменьшает зависимость результата от устных инструкций. При стабильной технологии такие записи также помогают оценивать производительность и затраты на изделие.
Как выбрать аппарат мощностью 3000 Вт
Перед покупкой необходимо определить основные производственные задачи: типы металлов, диапазон толщин, длину и геометрию швов, требования к внешнему виду и прочности соединения. От этого зависят выбор режима, необходимость присадочной проволоки и требования к вспомогательному оснащению.
Также следует учитывать возможности источника, сварочной головки, системы охлаждения и средств защиты. Для подтверждения работы с конкретным металлом и толщиной необходимо ориентироваться на технологические данные производителя или проводить пробную сварку на образцах.
Лазерный сварочный аппарат 3000 Вт целесообразно рассматривать для производства, которому требуется запас мощности для работы с более толстыми металлическими заготовками, глубокого проплавления и расширения перечня обрабатываемых материалов. Итоговая производительность определяется не только мощностью, но и правильностью настройки всего процесса.
Лазерный сварочный аппарат с мощностью 3000 Вт — это ультрасовременное устройство для ручной качественной сварки, резки и очистки металлических поверхностей. Он обеспечивает высокое качество соединений, позволяя сваривать металл в 4 раза быстрее по сравнению с традиционными методами, а также минимизируя тепловое воздействие на заготовки. Этот аппарат универсален и подходит для работы с разными металлами, такими как алюминий, оцинкованная сталь, нержавеющая сталь, латунь и другими.