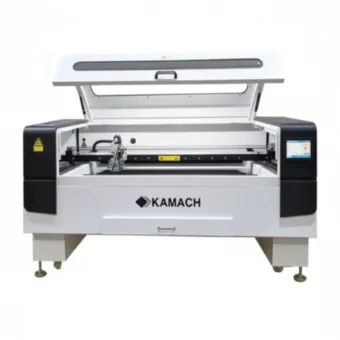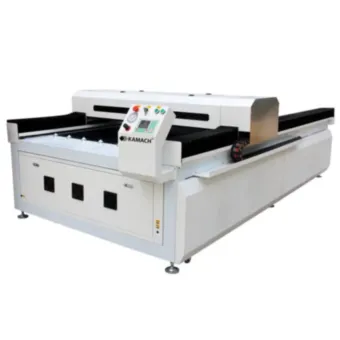
Видео лазерная резка металл неметалл
Что показывает этот раздел
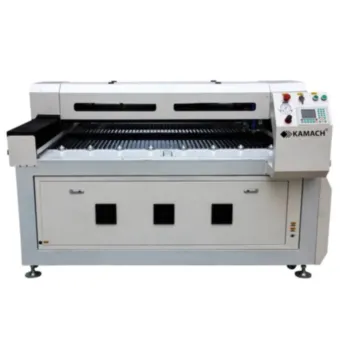
Здесь собраны видеоматериалы, демонстрирующие работу лазерного станка с CO2-излучателем по металлу и неметаллу. Цель подборки — дать практическое понимание процесса: как формируется луч, как ведёт себя материал в зоне реза, какие факторы влияют на кромку, скорость и повторяемость результата. Видео позволяют увидеть то, что сложно описать словами: динамику прожига, поведение расплава, образование шлака и характер газообразных продуктов.
CO2-лазер генерирует инфракрасное излучение с длиной волны около 10,6 мкм. Это определяет его сильные стороны: эффективная резка и гравировка неметаллических материалов — дерева, фанеры, МДФ, акрила, текстиля, кожи, стекла, керамики, а также ряда полимеров. По металлам CO2-станок работает ограниченно: тонколистовые стали и некоторые цветные металлы требуют высокой плотности мощности и вспомогательного газа, поэтому на видео хорошо видна разница между «уверенным» резом по неметаллу и «пограничными» режимами по металлу.
Какие задачи помогает решить просмотр
Видео — это способ сократить путь от идеи до настройки. По записи можно оценить:
- достижимую скорость резки для конкретной толщины и материала;
- качество кромки: наличие грата, обугливания, оплавления, микротрещин;
- влияние фокусировки, мощности и скорости на ширину реза;
- поведение материала при разных режимах продувки;
- стабильность процесса на длинных контурах и в мелких деталях.
Это особенно полезно при выборе технологии под задачу: если производство работает с фанерой, МДФ, акрилом или текстилем, CO2-станок закрывает большинство операций. Если же основной материал — конструкционная сталь от 3 мм и выше, стоит смотреть в сторону оптоволоконных решений (см. соответствующий раздел).
Преимущества, которые видно на записи
Главное преимущество CO2-резки неметаллов — сочетание чистого реза и высокой детализации. На видео заметно, что кромка часто не требует дополнительной обработки, а минимальная ширина реза позволяет делать плотные раскладки и сложные внутренние контуры. Для производственных задач это означает меньше отходов материала и меньше ручных операций.
Второй момент — повторяемость. Один раз настроенный режим воспроизводится от смены к смене, что снижает зависимость результата от конкретного оператора. Передача рабочего процесса сводится к файлу и карте режимов, а не к устным инструкциям.
Третий — универсальность по неметаллам. Один станок закрывает резку, гравировку и раскрой разных материалов, что упрощает загрузку оборудования и снижает потребность в нескольких специализированных машинах.
Ниша применения
Типовые сценарии, где CO2-резка показывает себя оправданно:
- производство мебельных фасадов и декоративных панелей из МДФ;
- раскрой фанеры, в том числе для пазлов, топперов, игрушек;
- резка акрила для рекламных конструкций и POS-материалов;
- текстиль, кожа, фетр — шевроны, аппликации, элементы отделки;
- гравировка по стеклу, дереву, покрытиям;
- тонколистовой металл в задачах, где важна гравировка или деликатный рез.
Важно понимать границы: для толстого металла, высокопроизводительного раскроя стали и цветных сплавов CO2-технология не является основной. Здесь корректнее сравнивать с оптоволоконными станками.
Экономика процесса
CO2-станок с ЧПУ обычно обслуживается одним оператором. Загрузка, запуск программы и контроль процесса не требуют постоянного присутствия у машины, поэтому один человек может вести станок и параллельно выполнять смежные операции. Масштабируемость достигается либо увеличением сменности, либо добавлением второго станка — без переобучения персонала с нуля, так как логика работы и подготовка файлов сохраняются.
Срок окупаемости зависит от загрузки и стоимости материала. НЕОБХОДИМО УТОЧНИТЬ: конкретные нормы выработки и расхода для вашего производства. В общем случае экономия формируется за счёт: снижения доли ручных операций, уменьшения отходов при плотной раскладке, отказа от дополнительной обработки кромки и ускорения переналадки между заказами.
На что смотреть в видео внимательно
Обращайте внимание на три вещи. Первое — как ведёт себя кромка на поворотах и в мелких элементах: именно там проявляются ошибки фокусировки и скорости. Второе — наличие дыма и характер продувки: это влияет на чистоту реза и ресурс оптики. Третье — стабильность на длинных прямых участках: неравномерность говорит о проблемах с механикой или охлаждением.
Сравнивая разные записи, можно быстрее понять, какой режим ближе к вашей задаче, и уже осознанно подходить к подбору станка и оснастки.